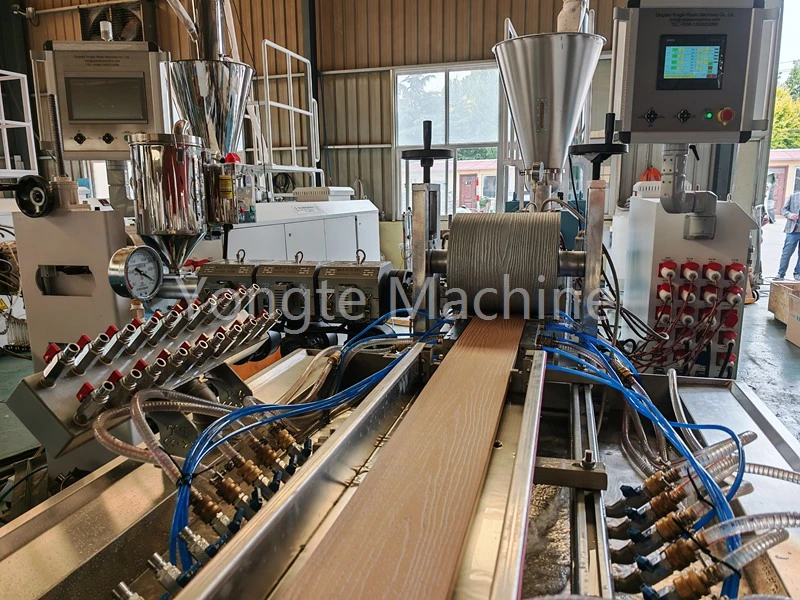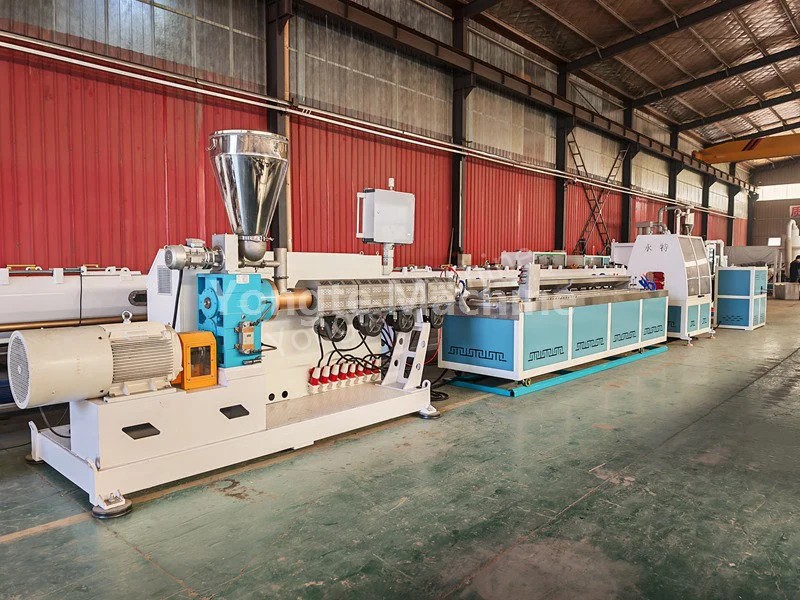
ڈبلیو پی سی اخراج مشین درجہ حرارت کی ترتیب
PE لکڑی پلاسٹک مرکب (HDPE + لکڑی پاؤڈر) کے لئے اخراج درجہ حرارت وکر
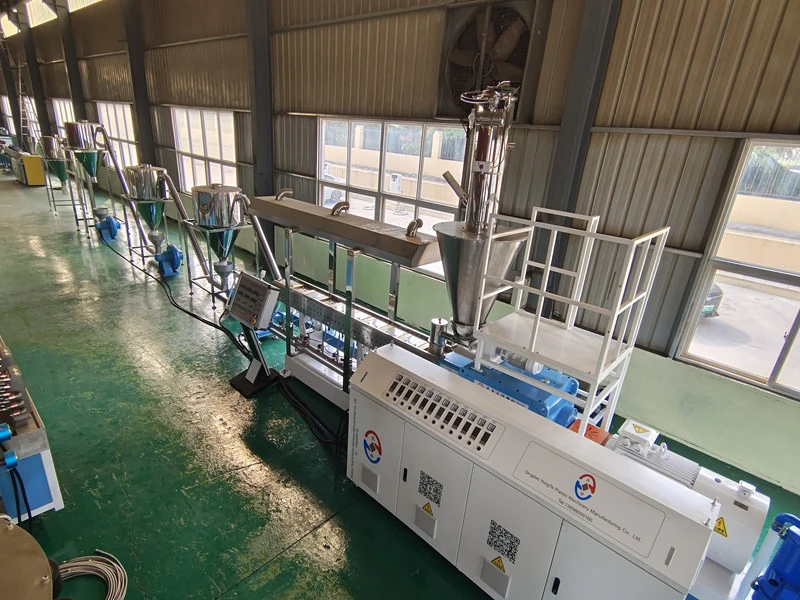
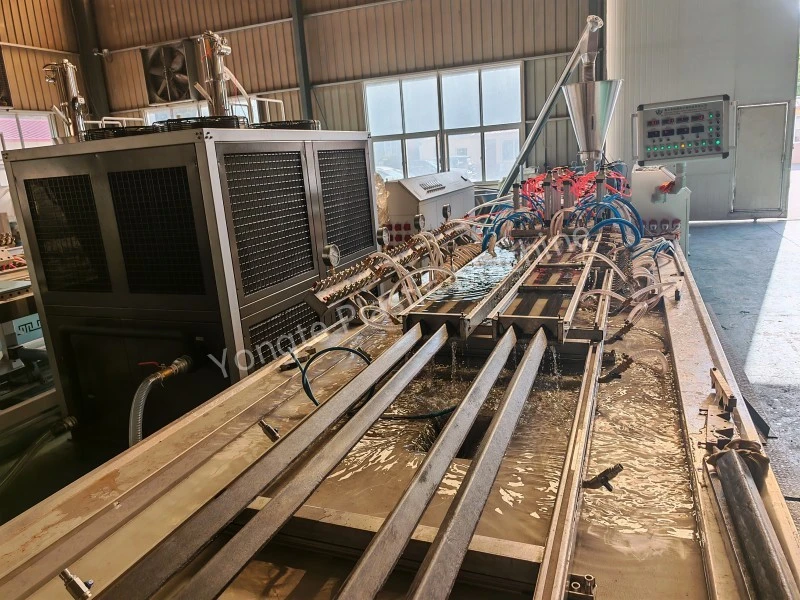
قابل اطلاق منظرنامے: پیئ اور لکڑی کے پاؤڈر کی جامع پیداوار لائنیں (فلیٹ ٹوئن سکرو گرانولیشن → مخروطی جڑواں سکرو / سنگل سکرو اخراج مولڈنگ)؛ PE-wood پلاسٹک کے مرکبات کے لیے، بنیادی خدشات مقامی طور پر زیادہ گرمی، نمی کی مقدار، اور لکڑی کے پاؤڈر کی کاربنائزیشن ہیں۔ لہذا، زیادہ سے زیادہ مواد کا درجہ حرارت ترجیحاً 185 ° C سے زیادہ نہیں ہونا چاہیے۔ دو مراحل کے عمل میں، متوازی جڑواں سکرو گرانولیشن اسٹیج ایچ ڈی پی ای اور لکڑی کے پاؤڈر سے مکمل اختلاط، پلاسٹکائزیشن، اور یکساں گرینولز کی تشکیل کو یقینی بناتا ہے۔ اس کے بعد پروفائل مولڈنگ کو ایک مخروطی جڑواں سکرو یا سنگل سکرو ایکسٹروڈر کا استعمال کرتے ہوئے انجام دیا جاتا ہے۔ یہ سیگمنٹڈ پروسیسنگ اپروچ ہر مرحلے میں درجہ حرارت کو خود مختار کنٹرول کے قابل بناتا ہے، اس طرح مقامی حد سے زیادہ گرمی کے خطرے کو کم کرتا ہے۔ پیئ-لکڑی پلاسٹک کمپوزٹ پروسیسنگ کے حالات کے لئے انتہائی حساس ہیں؛ بیرل یا ڈائی میں ضرورت سے زیادہ مقامی درجہ حرارت، خام مال میں بقایا نمی، اور اعلی درجہ حرارت میں لکڑی کے پاؤڈر کی کاربنائزیشن پر خاص توجہ دی جانی چاہیے۔ اس طرح کے مسائل پروڈکٹ کی سطح پر چار دھبوں کا باعث بن سکتے ہیں، رنگین ہو سکتے ہیں، یا یہاں تک کہ مکینیکل خصوصیات میں کمی واقع ہو سکتی ہے۔ نتیجتاً، اصل پیداوار میں، مادی درجہ حرارت کو سختی سے کنٹرول کیا جانا چاہیے، زیادہ سے زیادہ درجہ حرارت ترجیحاً 185 °C سے زیادہ نہ ہو۔
I. PE-WPC اخراج درجہ حرارت کا منحنی خطوط (Pelletizing Stage + Profile Forming Stage)
① متوازی ڈبل گرانولیشن (PE لکڑی کی دانے دار، ایک ہی سمت متوازی ڈبل)
اصل پیداوار میں، درجہ حرارت کو خام مال کے پیرامیٹرز جیسے لکڑی کے پاؤڈر کے مواد، میش سائز، اور HDPE پگھلنے کے بہاؤ انڈیکس کی بنیاد پر ٹھیک کیا جانا چاہئے: لکڑی کے پاؤڈر کے اضافے کا تناسب جتنا زیادہ ہوگا، پروسیسنگ میں اتنی ہی دشواری ہوگی، مقامی سطح پر گرمی کے جمع ہونے کو روکنے کے لیے پلاسٹکائزیشن کے مرحلے میں درجہ حرارت کے استحکام کی قریبی نگرانی کی ضرورت ہے۔ جب لکڑی کے پاؤڈر میش کا سائز بہتر ہوتا ہے، تو سطح کا مخصوص رقبہ بڑھ جاتا ہے، جس سے کاربنائزیشن کا امکان زیادہ ہوتا ہے، جس کے لیے ہم آہنگی کے مرحلے میں درجہ حرارت کی حد میں مناسب کمی کی ضرورت ہوتی ہے۔ مزید برآں، فلیٹ ڈبل گرانولیشن مرحلے میں پانی کی فراہمی کا کنٹرول خام مال سے پہلے کے علاج کے مرحلے سے لاگو کیا جانا چاہیے۔ پودے میں لکڑی کے پاؤڈر کے داخل ہونے پر، اس کی نمی کی مقدار کی جانچ کی جانی چاہیے، اور اگر یہ 5٪ سے زیادہ ہے، تو خشک کرنے کا علاج کیا جانا چاہیے۔ بصورت دیگر، ایکسٹروڈر بیرل میں داخل ہونے والی نمی زیادہ درجہ حرارت کے تحت بھاپ کے بلبلے پیدا کر سکتی ہے، جو دانے دار یکسانیت پر سمجھوتہ کر سکتی ہے اور بعد میں ایکسٹروشن مولڈنگ کے دوران حتمی اخراج شدہ مصنوعات میں اندرونی تاکوں کی خرابیوں کا باعث بن سکتی ہے۔
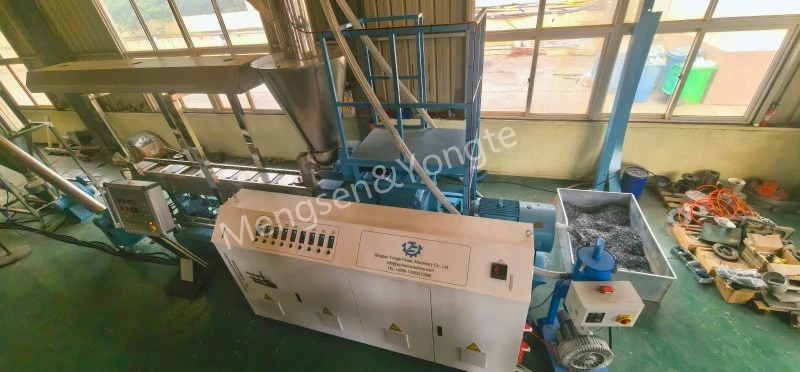
فیڈنگ پورٹ سے سر تک سلنڈر کی لمبائی فی °C
|
سیکٹر |
زون 1 (اضافہ) |
زون 2 |
زون 3 |
زون 4-6 |
زون 7-8 |
زون 9 |
سر مرو |
|
ترتیب |
145~155 ℃ |
155~165 ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
اہم نکات:
· لکڑی کے پاؤڈر کو وقت سے پہلے نرم ہونے اور اسکرو راڈ کے ساتھ چپکنے سے روکنے کے لیے کھانا کھلانے والے حصے کو اتنا اونچا نہ کریں، جو پلنگ یا چھڑی کے الجھنے کا باعث بن سکتا ہے۔
· زون 3-5 بنیادی مکسنگ سیکشن کی تشکیل کرتے ہیں، جہاں درجہ حرارت میں بتدریج اضافہ ہوتا ہے۔
پگھلنے والے قینچ والے زون میں درجہ حرارت میں اضافے کو کم کرنے کے لیے نوزل کے سر کو تھوڑا سا نیچے کریں۔
پگھلنے کا درجہ حرارت 185 ° C سے زیادہ نہیں ہونا چاہیے بصورت دیگر، لکڑی کے ریشے تیزی سے کاربنائزیشن سے گزریں گے، جس کے نتیجے میں کالے دھبے نظر آئیں گے اور تمباکو جیسی تیز بدبو آئے گی۔
② بنانے والی مشین (کونکیکل ٹوئن سکرو SJSZ یا سنگل سکرو، لکڑی کے پلاسٹک کے چھروں کا استعمال کرتے ہوئے ڈیکنگ / پروفائلز کو نکالنے کے لیے)
مخروطی جڑواں سکرو ExtruderTemperature پیرامیٹر ٹیبل
|
پیرامیٹر کی قسم |
لوڈنگ سیکشن (یونٹ: °C) |
کمپریشن رینج (یونٹ: °C) |
ایگزاسٹ سیکشن (یونٹ: °C) |
پیمائش کی حد (یونٹ: °C) |
سر کا درجہ حرارت (یونٹ: °C) |
مولڈ درجہ حرارت (یونٹ: °C) |
ماپا پگھل درجہ حرارت (یونٹ: °C) |
|
درجہ حرارت طے کریں۔ |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
سنگل سکرو اخراج کے لیے درجہ حرارت پیرامیٹر ٹیبل (کو-ایکسٹروڈڈ سطح کی تہہ / سادہ پروفائل)
|
پیرامیٹر کا زمرہ |
لوڈنگ سیکشن (یونٹ: °C) |
کمپریشن رینج (یونٹ: °C) |
پیمائش کی حد (یونٹ: °C) |
سر کا درجہ حرارت (یونٹ: °C) |
مولڈ درجہ حرارت (یونٹ: °C) |
|
قیمت مقرر کریں |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ درجہ حرارت کے آپریشن کے اصول
1. درجہ حرارت کا تعین پگھلنے کے اصل درجہ حرارت کے برابر نہیں ہے۔ پگھلنے والے درجہ حرارت کی اصل پیمائش کرنے کے لیے پگھلنے والی جانچ کا استعمال ضروری ہے۔ سکرو شیئر کی وجہ سے گرمی پیدا ہونے کی وجہ سے، پگھلنے کا ناپا ہوا درجہ حرارت عام طور پر مقررہ درجہ حرارت سے 5–12 °C سے زیادہ ہوتا ہے۔
2. ایگزاسٹ سیکشن میں درجہ حرارت بہت زیادہ سیٹ نہیں کیا جانا چاہیے۔ اس خطے میں، لکڑی کے پاؤڈر کے اندر جذب شدہ پانی کے بخارات اور کم مالیکیولر وزنی اتار چڑھاؤ بڑی مقدار میں خارج ہوتے ہیں۔ اگر اس زون میں درجہ حرارت بہت زیادہ ہے تو، گیسیں پگھلے ہوئے مواد سے مستقل طور پر فرار ہونے میں ناکام ہوسکتی ہیں، جو آسانی سے پگھلنے کے جھاگ کا باعث بن سکتی ہیں اور لکڑی کے پاؤڈر کی سطح کے تھرمل انحطاط کو متحرک کرسکتی ہیں، جس کے نتیجے میں کاربنائزیشن ہوتی ہے۔
3. مولڈ کا درجہ حرارت میٹرنگ سیکشن کے درجہ حرارت سے تھوڑا زیادہ ہونا چاہئے تاکہ یہ یقینی بنایا جا سکے کہ پگھلا ہوا مواد مولڈ گہا میں داخل ہونے پر کافی بہاؤ کو برقرار رکھتا ہے، اس طرح ہموار بھرنے اور مولڈنگ کی سہولت فراہم کرتا ہے، اور ناکافی بہاؤ کی وجہ سے مصنوعات کی سطح پر گڑھے کے نقائص کی تشکیل کو کم کرتا ہے۔ تاہم، مولڈ کا درجہ حرارت بہت زیادہ نہیں ہونا چاہیے، کیونکہ بہت زیادہ مولڈ درجہ حرارت پگھلے ہوئے مواد کی سطح کی تہہ کی ٹھنڈک کی شرح کو کم کر دیتا ہے، جس سے مواد کی سطح پر چپکنے کا باعث بنتا ہے (مولڈ چپکنا)، اور ممکنہ طور پر ان علاقوں میں مواد کے جمع ہونے اور جلنے کے نشانات ہوتے ہیں جہاں مواد طویل عرصے تک رہتا ہے۔
متعلقہ خبریں۔
- ربڑ سوکر آبپاشی پائپ بمقابلہ روایتی آبپاشی ٹیوبوں کے فوائد
- کیا Yongte WPC ڈیکنگ پلانٹ کے لیے ٹرنکی پروجیکٹ سروس فراہم کر سکتا ہے؟
- 200x50mm ری سائیکل شدہ ٹھوس پلاسٹک لمبر مشین کا کامیابی سے تجربہ کیا گیا۔
- شریک اخراج کے ساتھ Yongte WPC کالم بنانے والی مشین کا کامیابی سے تجربہ کیا گیا ہے۔
- لکڑی پلاسٹک کمپوزٹ (WPC) مصنوعات تیار کرنے کے لیے پلاسٹک فلم کے ضیاع کو کیسے استعمال کیا جا سکتا ہے؟
- ربڑ کے فومڈ واٹر پارگمیبل پائپوں کے لیے درخواست
مجھے ایک پیغام چھوڑ دو