ڈبلیو پی سی دروازے کی پٹی کی غلط ترتیب کے مسئلے کو کیسے حل کیا جائے؟
WPC دروازے کی پٹی کی غلط ترتیب کی وجوہات اور علاج
ڈبلیو پی سی دروازے PVC اور لکڑی کے پاؤڈر کو مرکب کرکے تیار کیے جاتے ہیں، عام طور پر ایک کھوکھلے ڈھانچے کی خصوصیت جو ایک ہی اخراج مرحلے میں بنتی ہے۔ پروفائل کی مجموعی طاقت کو بڑھانے کے لیے عام طور پر کھوکھلی گہا کے اندر ایک سے زیادہ مضبوط کرنے والی پسلیاں نصب کی جاتی ہیں۔ ان پسلیوں کا مسخ ہونا نہ صرف سطح کی ہمواری کو متاثر کرتا ہے بلکہ ساختی سپورٹ کو بھی کمزور کرتا ہے، جو ممکنہ طور پر بعد میں دروازے کے پینل اسمبلی کے دوران سٹیل لائنرز کے مناسب اندراج میں رکاوٹ بنتا ہے، اس طرح تیار دروازے کے معیار اور تنصیب کی کارکردگی پر براہ راست اثر پڑتا ہے۔ پیداوار کے وسیع تجربے پر روشنی ڈالتے ہوئے، Yongte انجینئرز نے WPC دروازے کے اخراج کے دوران پسلیوں کے بگاڑ کی عام وجوہات کی نشاندہی کی ہے اور عملی حل تیار کیے ہیں۔ یہ تکنیکی ماہرین کو مسائل کی تیزی سے تشخیص کرنے، پیرامیٹرز اور آلات کی ترتیبات کو ایڈجسٹ کرنے، خرابی کی شرح کو کم کرنے، اور مسلسل پروفائل کے معیار کو یقینی بنانے کے قابل بناتے ہیں۔ مندرجہ ذیل حصے میں ہر ایک وجہ کے لیے مخصوص مظاہر اور علاج کو منظم طریقے سے تفصیل سے بیان کیا گیا ہے، جسے اہمیت کے لحاظ سے ترجیح دی گئی ہے۔
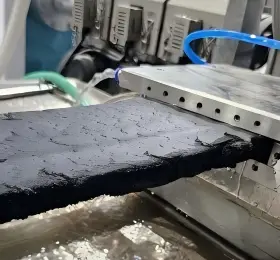
WPC دروازے کی مضبوطی کی پٹیوں میں بگاڑ میں عام طور پر اندرونی پسلیاں شامل ہوتی ہیں، جن میں عام علامات شامل ہیں جن میں لیٹرل شفٹ یا S-shaped وارپنگ، متضاد موٹائی (موٹی اور پتلی حصوں کے درمیان مختلف ہوتی ہے)، مجموعی طور پر مڑنا، اور، شدید صورتوں میں، بیرونی دیوار سے لاتعلقی، گہا کی خرابی، یا پھر کیوٹی کی خرابی وغیرہ۔
بنیادی طریقہ کار: مشین کے سر سے ناہموار اخراج → غیر متناسب شکل سازی مزاحمت → غیر یکساں کولنگ سکڑنا → ترچھی کرشن فورس کی تقسیم۔

1، ڈبلیو پی سی ڈور ایکسٹروژن ڈائی ہیڈ اینڈ مولڈ (سب سے عام - ترجیحی خرابیوں کا سراغ لگانا)
اسباب
1. غیر متوازن مولڈ فلو چینلز: پسلی اور بیرونی دیوار کے درمیان نمایاں بہاؤ مزاحمتی تفاوت؛ تنگ یا لمبی پسلیوں کے فیڈ چینلز بیرونی دیوار کی نسبت مواد کے بہاؤ کو سست کرتے ہیں، جس کی وجہ سے پسلیاں پھیل جاتی ہیں اور موڑ جاتی ہیں۔ متبادل طور پر، پسلیوں میں مقامی مواد کی تعمیر بہاؤ کی شرح میں اتار چڑھاؤ کا سبب بنتی ہے۔
2. غیر متناسب پسلیوں کے ڈائی گیپس: ایک کنارے پر بڑے اور دوسرے کنارے پر چھوٹے خلاء ناہموار موٹائی پیدا کرتے ہیں (ایک طرف موٹا، دوسری طرف پتلا)، جو اخراج پر موروثی موڑنے کا باعث بنتا ہے۔
3. مرنے کے درجہ حرارت کی غیر مساوی تقسیم: پسلی کے علاقے میں بہت زیادہ درجہ حرارت پگھلنے کی روانی کو بڑھاتا ہے، جس سے کھنچاؤ اور انحراف ہوتا ہے۔ ضرورت سے زیادہ کم درجہ حرارت پگھلنے والی لچک اور اندرونی تناؤ کو بڑھاتا ہے، جس کے نتیجے میں اخراج کے بعد صحت مندی اور بگاڑ پیدا ہوتا ہے۔
4. ڈائی ہیڈ کاربن بلڈ اپ: کوکڈ ووڈ پاؤڈر کمک کے بہاؤ کے راستوں پر قائم رہتا ہے، جس کی وجہ سے مقامی رکاوٹیں، بہاؤ میں اتار چڑھاؤ، اور وقتاً فوقتاً پسلیوں کی غلط ترتیب ہوتی ہے۔
5. درست شکل یا ڈھیلی کمک والی سلاخیں (ڈائی کور سپورٹ راڈز): غلط طریقے سے منسلک ڈائی کور پوزیشننگ راڈز کمک بنانے والی پوزیشن کو مرکز سے باہر منتقل کرتی ہیں، جس سے اخراج کے دوران پسلیوں میں براہ راست انحراف ہوتا ہے۔
حل
1. ڈائی کی تیاری: بیرونی دیوار اور پسلی کے درمیان خارج ہونے والے مادہ کی شرح کو متوازن کرنے کے لیے پسلی کے بہاؤ کے چینل کو پالش کریں۔ کافی مواد کی فراہمی کو یقینی بنانے کے لیے چینل میں پسلی کی پوزیشن کو مناسب طریقے سے چوڑا کریں، پسلی کے بہاؤ کی شرح کو بیرونی دیوار کے مقابلے میں قدرے برابر یا سست رکھیں، نمایاں طور پر تیز بیرونی دیوار کے بہاؤ سے گریز کریں۔ ڈائی اوپننگ گیپس کیلیبریٹ کریں اور مضبوط کرنے والے کنارے کو یکساں طور پر ایڈجسٹ کریں۔ ڈائی کور سپورٹ راڈز کا معائنہ کریں، ان کے سماکشی کو لاک اور سیدھ میں رکھیں، اور کسی بھی خراب شدہ سلاخوں کو تبدیل کریں۔
2. زون شدہ درجہ حرارت کا کنٹرول: پگھلنے کے بہاؤ کو کم کرنے اور ریباؤنڈ کو کم سے کم کرنے کے لیے مولڈ کور کے ری انفورسمنٹ زون کو بیرونی دیوار سے قدرے کم درجہ حرارت پر برقرار رکھیں؛ لکڑی کے پاؤڈر کاربنائزیشن کو روکنے کے لیے مجموعی درجہ حرارت کو 185°C سے نیچے رکھیں (PVC لکڑی-پلاسٹک کے مرکبات کے لیے)۔ جمع شدہ کوک کو صاف کرنے کے لیے مولڈ کو باقاعدگی سے جدا کریں۔ لکڑی کے پاؤڈر کو کاربونائز کرنے اور دیواروں سے چپکنے سے روکنے کے لیے ڈاؤن ٹائم کے دوران تھرمل موصلیت کا اطلاق کریں۔

2، تشکیل اور مادی عوامل
اسباب
1. غیر مساوی ذرہ سائز کی تقسیم اور زیادہ نمی کا مواد: حرارتی نمی جھاگ اور اندرونی بلبلوں کو پیدا کرتی ہے، جس سے مقامی طاقت متضاد ہوتی ہے اور ٹھنڈک کا ناہموار سکڑ جاتا ہے، جو موڑنے کا باعث بنتا ہے۔ ضرورت سے زیادہ موٹے لکڑی کا پاؤڈر پگھلے ہوئے مواد کے لچکدار ماڈیولس میں نمایاں اتار چڑھاو کا باعث بنتا ہے۔
2. چکنا کرنے کا عدم توازن: ضرورت سے زیادہ بیرونی چکنا پگھلنے والی سطح کو بہت زیادہ پھسلن بنا دیتا ہے، جس کے نتیجے میں پسلی اور آستین کی شکل دینے کے درمیان خراب رابطہ اور ممکنہ انحراف ہوتا ہے۔ ناکافی بیرونی چکنا رگڑ کو بڑھاتا ہے، شکل دینے والی آستین کی طرف سے یکطرفہ کھینچنے سے پسلی کو بگاڑ دیتا ہے۔ ناکافی اندرونی پھسلن پگھلنے والی لچک کو بڑھاتی ہے، جس سے مولڈ کے اخراج پر صحت مندی لوٹ آتی ہے۔
3. ضرورت سے زیادہ کیلشیم کاربونیٹ فلر مواد: پگھلنے کی لچک کو کم کرتا ہے اور گردن کی سختی کو کم کرتا ہے، جس سے مواد کو ٹینسائل مسخ ہونے کا خطرہ ہوتا ہے۔
غیر مساوی مواد کی آمیزش اور بیچ کی تبدیلی: پگھلنے والی چپکنے والی میں وقتا فوقتا تبدیلیاں، کمک بار کی موٹائی میں فرق، اور S- موڑ کی تشکیل کا سبب بنتا ہے۔
حل
1. لکڑی کے پاؤڈر کو خشک کرنا: نمی کے مواد کو <1٪ تک کنٹرول کریں اور زیادہ کھردرا پن کو روکنے کے لیے یکساں ذرات کے سائز کو یقینی بنائیں۔
2. چکنا کرنے کے نظام کو ٹھیک کریں: ضرورت سے زیادہ بیرونی چکنا کو کم کریں۔ پگھل یکسانیت کو بہتر بنانے کے لیے کافی اندرونی چکنا کو یقینی بنانا؛ تھرمل استحکام کو یقینی بنانے کے لیے اسٹیبلائزر کی معمولی ایڈجسٹمنٹ کریں۔
3. مستحکم اختلاط کا عمل: مسلسل تیز رفتار اختلاط اور ٹھنڈک خارج ہونے والے مادہ کے درجہ حرارت کو برقرار رکھیں، اور فی بیچ کے اختلاط کے مستقل وقت کو یقینی بنائیں۔
3، کولنگ سسٹم کی تشکیل (بنانے کا مرحلہ پسلیوں کی تشکیل کے لیے اہم ہے)
وجہ
1. بائیں اور دائیں ویکیوم بنانے والی آستینوں کے درمیان ہم آہنگی: ایک طرف کا ضرورت سے زیادہ خلا پسلیوں کو اپنی طرف کھینچتا ہے، جس سے غلط ترتیب ہوتی ہے۔ ہائی ویکیوم براہ راست پتلی دیواروں والی پسلیوں کو بگاڑ دیتا ہے۔ ناکافی ویکیوم آستین کو مناسب چپکنے سے روکتا ہے، جس سے پوزیشنی عدم استحکام پیدا ہوتا ہے۔
2. مولڈ کیویٹی واٹر چینلز میں غیر مساوی ٹھنڈک: تیزی سے اندرونی طرف کی ٹھنڈک جلد سخت ہونے کا سبب بنتی ہے، جب کہ آہستہ بیرونی طرف کی ٹھنڈک سکڑتی رہتی ہے، ایک فرق پیدا کرتا ہے جو کمک بار کو موڑتا ہے۔
3. شکل دینے والی آستین کے اندراج گائیڈ کو پہننا یا غلط ترتیب دینا: مرکز سے باہر اندراج پسلیوں کو سیدھ سے باہر کرنے پر مجبور کرتا ہے۔
4. تشکیل دینے والی آستین کی اندرونی پسلیاں مولڈ کیویٹی burrs اور قدموں سے مطابقت رکھتی ہیں، جس کے نتیجے میں اعلی یکطرفہ رگڑ مزاحمت ہوتی ہے۔
حل
1. توازن کو یقینی بنانے کے لیے آزادانہ طور پر دونوں اطراف ویکیوم کو ایڈجسٹ کریں۔ من مانی اضافہ سے بچیں؛ پتلی دیواروں والے علاقوں کے لیے ویکیوم کو مناسب طریقے سے کم کریں۔
2. لیک یا رکاوٹوں کے لیے پانی کے سرکٹس کا معائنہ کریں۔ واضح بندیاں؛ یکساں کولنگ کے لیے متعلقہ گہاوں پر اضافی کولنگ لائنیں لگائیں۔ ان لیٹ اور آؤٹ لیٹ پانی کے درجہ حرارت کی نگرانی کریں۔
3. ڈائی ہیڈ، سیٹنگ آستین، اور کرشن میکانزم کی سماکشی سیدھ کو یقینی بنانے کے لیے سیٹنگ اسٹیشن کو ایڈجسٹ کریں۔ سیٹنگ آستین پر burrs پیسنا؛ اگر شدید طور پر پہنا جائے تو تبدیل کریں۔

4، کرشن اور اخراج کا عمل
وجہ
1. غیر مطابقت پذیر کرشن یا بیلٹ کا ناہموار تناؤ (بائیں اور دائیں طرف کے درمیان تفریق تناؤ)؛ غیر متوازن عمودی یا پس منظر کھینچنے والی قوت (ایک طرف سخت)، پسلی کا دباؤ مسلط کرنا جو اندرونی پسلیوں کو موڑتا ہے۔ اتار چڑھاؤ کرشن کی رفتار (تیز اور سست متبادل) پسلیوں کی لمبائی کو بدل دیتی ہے۔
2. اخراج اور ڈرائنگ کی رفتار کے درمیان مماثلت: ضرورت سے زیادہ ڈرائنگ کی رفتار پھیل جاتی ہے اور پسلیاں پتلی ہوتی ہیں، جس سے تناؤ کے اندرونی تناؤ پیدا ہوتا ہے جو کہ رہائی پر ریباؤنڈ اور موڑنے کا سبب بنتا ہے۔ ناکافی رفتار پسلیوں کو دبا دیتی ہے، جس سے ابھار اور خرابی ہوتی ہے۔
3. اسکرو کی غیر مستحکم گردش اور پگھلنے کا اتار چڑھاؤ: دھڑکنے والا خارج ہونے والا مادہ پسلیوں کی موٹائی میں متواتر تغیرات کا باعث بنتا ہے، جس کے نتیجے میں لہراتی گھماؤ پیدا ہوتا ہے۔
4. ڈائی نوزل اور شکل دینے والی آستین کے درمیان ہوا کا غلط فاصلہ: ضرورت سے زیادہ فرق پگھلے ہوئے مواد کو آزادانہ طور پر کھینچنے کی اجازت دیتا ہے، جو انحراف کا شکار ہے۔ ناکافی گیپ ڈائی کے ساتھ مواد کے تصادم کا خطرہ ہے۔
حل
1. ٹریکٹر کیلیبریٹ کریں: دونوں طرف بیلٹ کے یکساں تناؤ کو یقینی بنائیں، پہننے کا معائنہ کریں، اور کھینچنے کی رفتار کے استحکام کی تصدیق کریں۔
2. اخراج اور ڈرائنگ کی رفتار کو متوازن کریں: پسلیوں کے اسٹریچ ریٹ کو کم سے کم کریں۔ لکڑی کے پلاسٹک پروفائلز کے لیے، اندرونی تناؤ کو کم کرنے کے لیے سب سے کم قابل عمل اسٹریچ ریٹ کو برقرار رکھیں۔
3. سسٹم کے دباؤ کو مستحکم کریں: بھری ہوئی فلٹر اسکرینوں کو چیک کریں اور دباؤ کی دھڑکن کو کم کرنے کے لیے مناسب ترتیب کو یقینی بنائیں۔
4. پروفائل کو شکل دینے والی آستین میں داخل ہونے سے پہلے پس منظر کی نقل مکانی کو روکنے کے لیے 10-20 ملی میٹر کا ہوا کا فاصلہ برقرار رکھیں۔
5، فائنل ریباؤنڈ (ٹھنڈا ہونے کے بعد کمک کی سلاخیں آہستہ آہستہ خراب ہو جاتی ہیں)
وجہ: بقایا اندرونی تناؤ، ٹھنڈک کا نامناسب میلان، حد سے زیادہ تیزی سے سطح کی ٹھنڈک، مسلسل اندرونی سکڑاؤ، اور پسلیوں کی خرابی
انسدادی اقدامات: کولنگ واٹر ٹینک کو بڑھائیں اور کولنگ کے بعد شامل کریں۔ درجہ حرارت میں اچانک کمی کو روکنے کے لیے کولنگ گریڈینٹ کو اونچائی سے کم تک ریگولیٹ کرنا؛ ڈرائنگ تناسب کو مناسب طریقے سے کم کریں۔
متعلقہ خبریں۔
- فضلہ پلاسٹک لمبر مشین کے لیے سڑنا کی اصلاح
- WPC پیلیٹائزنگ مشین کے لیے بے ترکیبی اور اسمبلی متوازی ڈبل سکرو
- WPC گرانولیٹر ایکسٹروڈر کے آپریشن کے دوران سکرو کے اچانک فریکچر کی وجوہات
- Yongte مائکرو پورس پارمیبل پائپ کی پیداوار کو بہتر بناتا ہے۔
- پانی کے بغیر صفائی کا جدید حل پلاسٹک فلم کی ری سائیکلنگ میں انقلاب لاتا ہے۔
- ویسٹ پی ای پلاسٹک لمبر پروڈکشن لائن کے لیے کامیاب آزمائشی دوڑ
مجھے ایک پیغام چھوڑ دو